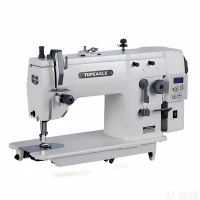


Thesegasööda paksu materjali lukkõmblusmasinon mitmekülgne lukuõmblusmasin, mille silmapaistev omadus on kasutada suurt süstikkonksu keermesilmuse mehhanismi koos integreeritud ülemise ja alumise etteandesüsteemiga ning vahelduva pressjala tõstemehhanismiga. Tänu oma tugevale õmblemisvõimele paksude kangaste jaoks, suurepärasele kihistamise jõudlusele ja stabiilsele tagasiõmblusele, leiab see laialdast rakendust keskmise kuni raskete materjalide, nagu nahk ja lõuend, tootmisel.
Allpool selgitan lühidalt selle masina tavalisi kohandusi:

(1) Nõela asend.
Kui nõel jõuab oma madalaima punktini, peaks nõela ava keskpunkt olema joondatud süstikukonksu välispinnaga. Paksemate kangaste puhul saab nõelaaugu keskosa umbes 0,5 millimeetrit madalamale lasta.
(2) Nõela ja süstiku sünkroniseerimine.
Standardne sünkroniseerimissuhe hõlmab nõela liikumist allapoole oma madalaimasse asendisse ja seejärel umbes 2,5 millimeetrit ülespoole. Siinkohal peaks süstikukonksu ots olema joondatud nõela keskjoonega, kusjuures süstiku konksu ots on nõela ava ülemisest servast umbes 1,2–1,5 millimeetrit kõrgemal. Lisaks peaks nõela sälgu põhja ja süstiku konksu otsa vaheline vahe olema vahemikus 0 kuni 0,05 millimeetrit.
(3) Tööstusliku segasööda õmblusmasina söödakoera asend.
① Standardasend hõlmab söödakoera reguleerimist maksimaalsele seadistusele. Kui söödakoera esiots on nõelaplaadi soone esikülje lähedal, peaks söödakoera esiotsa ja nõelaplaadi soone tasapinna vahel olema 15-millimeetrine vahe. Pärast reguleerimist saate määrata soovitud söödakoera asendi.
② Kui söödakoer saavutab kõrgeima punkti, tuleb see asetada 0,8 kuni 1,2 millimeetrit nõelaplaadi tasapinnast kõrgemale. Paksemate kangaste puhul saate seda veidi umbes 1,5 millimeetri võrra kõrgemaks reguleerida. Söötmiskoer on üldiselt horisontaalses asendis, kuid seda tuleks reguleerida, kui õmblustingimused nõuavad kallet.
(4) Sööda sünkroniseerimine.
Standardasend hõlmab söödakoera liikumist nõelaplaadi tasapinnaga tasapinnale ja nõela ots peaks samuti olema joondatud nõelaplaadi pinnaga. Õhemate kangaste puhul võib nõela ots olla nõelaplaadi tasapinnast umbes 0,5 millimeetri võrra madalam.
(5) Ülemise etteandemehhanismi reguleerimine.
Üldiselt peaks ülemine sööt olema sünkroonitud alumise etteandega. Õmblemisel võib aga ette tulla eriolukordi. Olenevalt erinevate kangaste erinevatest hõõrdeteguritest ja õmblusprotsessi nõuetest tuleks pöördesurve jala liuguriplokki ja pöördesurve jala telge keskkauguse muutmiseks reguleerida. Keskmise kauguse suurendamine suurendab ülemist etteannet, selle vähendamine aga vähendab ülemist etteannet. Lisaks saate tegelike toimingute ajal vastavalt konkreetsetele nõuetele veidi edasi lükata ülemist etteandeaega võrreldes alumise etteandeajaga.
(6) Pressjala vahelduv tõstemehhanismi reguleerimine.
Keskmise paksusega materjalide õmblemisel on pöördesurve jala tõste 5,5 millimeetri piires ja väike survejala tõste on umbes 3,5 millimeetrit. Kui teisi mehhanisme ei muudeta, jääb kahe survejala tõste summa muutumatuks. Siiski saate muuta pöördesurvejala ja väikese survejala kogutõstet, reguleerides ekstsentrilise ratta ühendusvarda kruvi ja survejala üles/alla telje keskmist kaugust. Keskmise kauguse vähendamine suurendab pöördesurvejala ja väikese survejala tõstet ning vastupidi, vähendades tõstejõudu.
Märkus. Pärast reguleerimise lõpetamist pöörake aeglaselt käsiratast ja kontrollige kokkupõrkeid. Kui kõik on korras, võite jätkata kasutamist. Pöördsurvejala ja survejala vaheline kliirens eest-taha suunas on üldiselt umbes 1,5 millimeetrit. Kuid suurte õmbluspikkuste korral võib pöördesurvejala esi-taha käik olla suurem ja vastupidi. Seetõttu tuleks tegelike toimingute ajal teha asjakohaseid kohandusi, lähtudes õmblusnõela kaugusest.
Kui olete huvitatud erinevate mudelite ostmisestSegasööda tööstuslikud õmblusmasinad, võtke meiega julgelt ühendust aadressilwym@eagleco.cnvõi otsige otsingukastist või sirvige asjakohaseid tooteid meie veebisaidi allolevas jaotises.